Yuhong Holding Group Co.,LTD
 |
| Plaats van herkomst: | China |
| Merknaam: | YUHONG |
| Certificering: | ISO9001:2015; ISO14001:2015; ISO45001:2018; PED 2014/68/EU; WPS/PQR/WPQ; ISO 3834 |
| Modelnummer: | N.v.t |
| Min. bestelaantal: | 500KG |
|---|---|
| Prijs: | To be discussed |
| Verpakking Details: | Multiplexkast of houten kist met ijzeren frame |
| Levertijd: | 50-120 dagen |
| Betalingscondities: | L/C, T/T |
| Levering vermogen: | 5000 Meters/Dag |
| Product: | Bezaaide vinbuis | Materiaal: | ASTM A335 P9 |
|---|---|---|---|
| Sollicitatie: | Lucht Koelere Condensator | Pakket: | Multiplexkast of houten kist met ijzeren frame |
ASTM A335 P5 gegroefde buizen voor economizers zijn ontworpen warmteoverdrachtcomponenten voor systemen met hoge temperaturen in ketels, apparatuur voor terugwinning van industriële restwarmte en andere veeleisende thermische toepassingen. Vervaardigd met 5Cr-0.5Mo chroom-molybdeen gelegeerd staal, combineren deze buizen sterkte bij verhoogde temperatuur, oxidatieweerstand en betrouwbare prestaties in correct ontworpen operationele omgevingen.
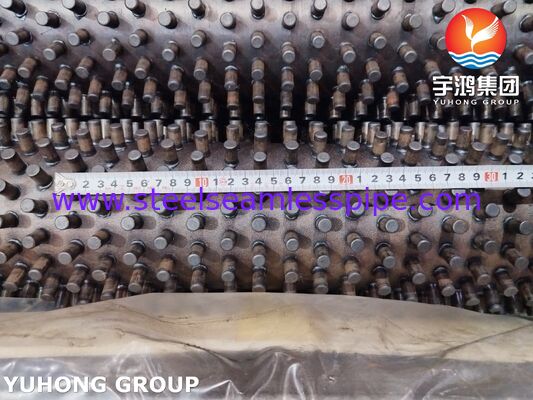
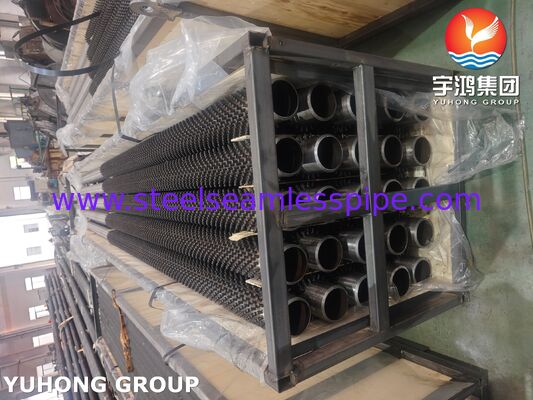
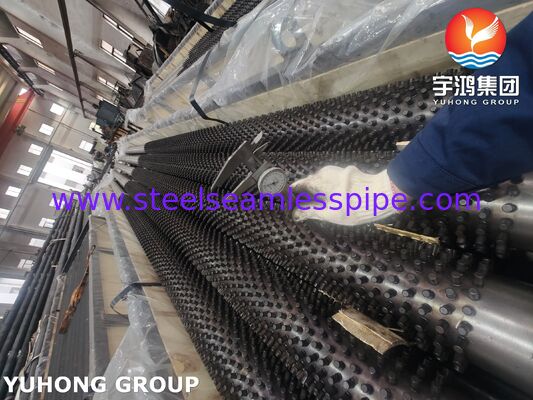
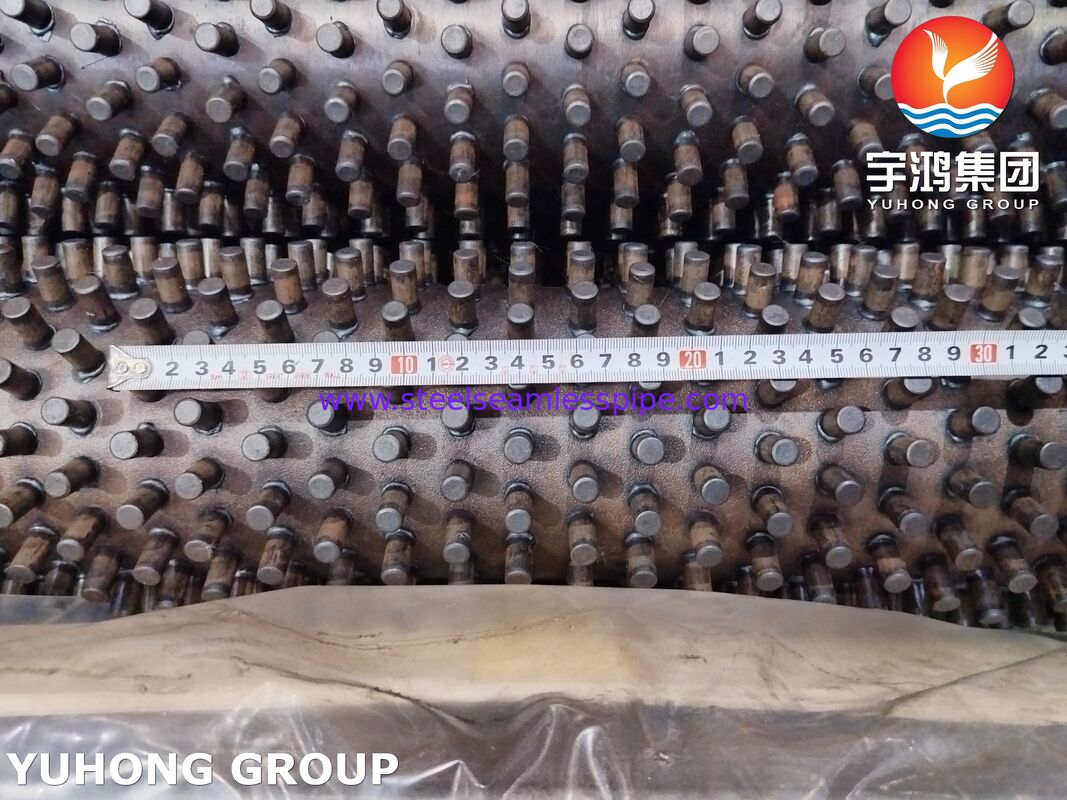
Gegroefde buizen hebben massieve metalen noppen die op het buitenoppervlak van de basistube zijn gelast. De noppen vergroten het effectieve warmteoverdrachtsoppervlak en bevorderen de warmte-uitwisseling tussen de buiswand en de omringende gasstroom. Ze zijn bijzonder nuttig in toepassingen waar de warmteoverdracht aan de gaszijde beperkt is of waar conventionele vinnenbuizen minder geschikt kunnen zijn vanwege as, stof of andere uitdagende procesomstandigheden.
ASTM A335 P5 is een chroom-molybdeen gelegeerd staal dat vaak wordt geassocieerd met druktoepassingen bij verhoogde temperaturen. De legeringssamenstelling biedt nuttige weerstand tegen oxidatie bij hoge temperaturen en verbeterde prestaties bij thermische belasting in vergelijking met gewoon koolstofstaal, afhankelijk van de werkelijke bedrijfsomstandigheden en de corrosieomgeving.
Onze gegroefde buizen kunnen worden vervaardigd volgens klanttekeningen en projectspecificaties, met aangepaste buisafmetingen, noppengeometrie, lasprocedures en oppervlakteafwerkingen om te voldoen aan de eisen van industriële economizers en warmteterugwinningssystemen.
Gelegeerd staal voor hoge temperaturen: ASTM A335 P5 basistubes zijn geschikt voor correct ontworpen toepassingen bij verhoogde temperaturen.
Verbeterd warmteoverdrachtsoppervlak: Gelaste noppen vergroten het beschikbare externe oppervlak voor warmte-uitwisseling aan de gaszijde.
Robuuste noppenbevestiging: Noppenlassen wordt geselecteerd op basis van de vereiste mechanische integriteit, serviceomstandigheden en toepasselijke lasprocedures.
Flexibiliteit in toepassing: Noppendiameter, hoogte, afstand en opstelling kunnen worden aangepast.
Industriële fabricage: Productie kan worden gecoördineerd met gespecificeerde maattoleranties, inspectievereisten en projectdocumentatie.
Aangepast ontwerp: Geschikte configuraties kunnen worden ontwikkeld voor nieuwe installaties, vervangende apparatuur en upgrades van warmteterugwinningssystemen.
Gegroefde buizen kunnen worden opgenomen in economizerontwerpen om latente warmte uit rookgassen terug te winnen en over te dragen aan ketelvoedingswater of een andere aangewezen werkende vloeistof. De uiteindelijke opstelling is afhankelijk van het ketelontwerp, het temperatuurprofiel en de toegestane drukval aan de gaszijde.
In industriële ovens, verbrandingssystemen en procesverwarmingsinstallaties kunnen gegroefde buizen helpen thermische energie terug te winnen uit uitlaatgassen die anders zouden worden afgevoerd.
Correct ontworpen gegroefde buisassemblages kunnen worden gebruikt in geselecteerde warmteterugwinningssecties van ketels waar gelegeerd staal voor hoge temperaturen en een mechanisch robuust extern oppervlak vereist zijn.
Warmteterugwinningsapparatuur in raffinaderijen en petrochemische installaties kan gegroefde buizen van gelegeerd staal gebruiken waar de procestemperatuur, druk en corrosieomstandigheden de materiaalkeuze rechtvaardigen.
Andere potentiële toepassingen zijn gespecialiseerde thermische oxidatoren, warmteterugwinningssecties van gestookte kachels en industriële gasafkoelsystemen, afhankelijk van een gedetailleerde technische beoordeling.
De volgende zijn representatieve fabricagebereiken in plaats van verplichte afmetingen gespecificeerd door ASTM A335. Werkelijke beschikbaarheid, toleranties en ontwerpbeschikbaarheid moeten worden bevestigd tegen de projectvereisten.
| Item | Typische specificatie |
|---|---|
| Productnaam | Gegroefde buizen voor economizers |
| Basismateriaal van de buis | ASTM A335 P5 / ASME SA335 P5 indien gespecificeerd |
| Materiaalsoort | 5Cr-0.5Mo chroom-molybdeen gelegeerd staal |
| Fabricage van de basistube | Naadloze gelegeerd stalen pijp |
| Buitendiameter | Ongeveer 25,4–168,3 mm |
| Wanddikte | Ongeveer 3,2–20 mm |
| Buislengte | Typisch 3.000–12.000 mm; andere lengtes in overleg |
| Materiaal van de noppen | Geselecteerd om te passen bij het basismateriaal van de buis, de servicetemperatuur en de projectvereisten |
| Noppendiameter | Ongeveer 8–25 mm |
| Noppelhoogte | Ongeveer 10–40 mm |
| Noppenopstelling | In lijn, verspringend of tekeningspecifiek |
| Noppenafstand | Aangepast aan thermisch en mechanisch ontwerp |
| Noppenbevestiging | Gekwalificeerd lasproces geschikt voor het gespecificeerde ontwerp |
| Oppervlakteconditie | Zoals gefabriceerd, gereinigd of anders gespecificeerd |
| Documentatie | Materiaaltestertificaten en inspectierapporten zoals overeengekomen |
Belangrijk: Deze afmetingen zijn indicatieve productiefabricagebereiken, geen universele ASTM-vereisten. Het noppenmateriaal, het lasontwerp, de bevestigingsmethode en de maattoleranties moeten vóór de productie worden overeengekomen.
ASTM A335 P5 is een chroom-molybdeen gelegeerd staal. De volgende tabel geeft de veelvoorkomende specificatielimieten voor graad P5, ter bevestiging tegen de geldende standaardeditie en het materiaalcertificaat.
| Element | Samenstelling, % per massa |
|---|---|
| Koolstof (C) | 0,15 max |
| Mangaan (Mn) | 0,30–0,60 |
| Fosfor (P) | 0,025 max |
| Zwavel (S) | 0,025 max |
| Silicium (Si) | 0,50 max |
| Chroom (Cr) | 4,00–6,00 |
| Molybdeen (Mo) | 0,45–0,65 |
Het chroomgehalte draagt bij aan de oxidatieweerstand bij verhoogde temperaturen, terwijl molybdeen de sterkte en weerstand tegen thermische verzachting ondersteunt. De balans van deze eigenschappen maakt P5 een kandidaat voor correct ontworpen hogetemperatuur drukbuizen en warmteoverdrachtsapparatuur.
De chemische samenstelling moet worden geverifieerd met behulp van de toepasselijke ASTM A335-vereisten en de bepalingen voor warmteanalyse of productanalyse gespecificeerd in de inkooporder.
De volgende zijn veelvoorkomende gespecificeerde minimale mechanische vereisten voor ASTM A335 P5. Bevestig de toepasselijke graad, standaardeditie, productvorm en eventuele aanvullende projectvereisten voordat u tot fabricage overgaat.
| Eigenschap | Typische vereiste |
|---|---|
| Treksterkte | 415 MPa minimum |
| Vloeigrens | 205 MPa minimum |
| Rek | Volgens de toepasselijke monster- en standaardvereisten |
| Hardheid | Zoals vereist door de geldende specificatie en inkooporder |
Mechanische eigenschappen worden vastgesteld door testen van de basistube in overeenstemming met de toepasselijke materiaalspecificatie. Noppenlassen en eventuele daaropvolgende warmtebehandeling kunnen lokale materiaaleigenschappen beïnvloeden; laskwalificatie en aanvullende onderzoeken moeten daarom worden gespecificeerd wanneer vereist door het ontwerp.
Naadloze ASTM A335 P5 buizen worden ingekocht met de vereiste buitendiameter, wanddikte, lengte en materiaalconditie. Materiaalaanduiding en certificering worden gecontroleerd vóór fabricage.
Buisen worden op de gespecificeerde lengte gesneden en de uiteinden worden voorbereid voor de downstream assemblage en installatievereisten.
Noppen worden vervaardigd of geselecteerd op de gespecificeerde diameter, hoogte, materiaal en geometrie. De compatibiliteit van het noppenmateriaal wordt beoordeeld ten opzichte van de bedrijfstemperatuur, de chemische samenstelling van de buis en de lasprocedure.
Noppen worden bevestigd met een goedgekeurde, gekwalificeerde lasprocedure die geschikt is voor de geselecteerde materialen en het ontwerp. Lasparameters worden gecontroleerd om de vereiste bevestigingskwaliteit te bereiken en tegelijkertijd schadelijke effecten op het basismateriaal te beperken.
Warmtebehandeling na lassen wordt uitgevoerd indien vereist door de toepasselijke constructiecode, gekwalificeerde lasprocedure, materiaaleisen of projectspecificatie. De temperatuurcyclus en de verslagen worden gedocumenteerd indien van toepassing.
Afgeronde buizen ondergaan dimensionale controles en de gespecificeerde visuele, lasintegriteits-, materiaalverificatie- en niet-destructieve onderzoeken. Resultaten worden geregistreerd in overeenstemming met het inspectie- en testplan.
Kwaliteitsborging voor ASTM A335 P5 gegroefde buizen moet zowel de naadloze basistube als de gelaste noppenbevestigingen omvatten. De precieze inspectieomvang is afhankelijk van de inkooporder, de ontwerpcode, de serviceomstandigheden en de overeengekomen acceptatiecriteria.
1. Beoordeling van materiaalcertificaten
Beoordeel materiaaltestertificaten voor graad, chargenummer, chemische samenstelling, resultaten van mechanische tests, warmtebehandelingsconditie en traceerbaarheid.
2. Chemische analyse
Verifieer de chemische samenstelling met behulp van gecertificeerde fabriekstestresultaten en, indien vereist, onafhankelijke productanalyse of geschikte analytische tests.
3. Trekproeven
Controleer treksterkte, vloeigrens en rek in overeenstemming met de toepasselijke basistube-specificatie en de bijbehorende testmethoden.
4. Hardheidstesten
Voer hardheidstesten uit waar vereist door de materiaalspecificatie, de lasprocedure, de warmtebehandelingsvereisten of het projectinspectieplan.
5. Dimensionale inspectie
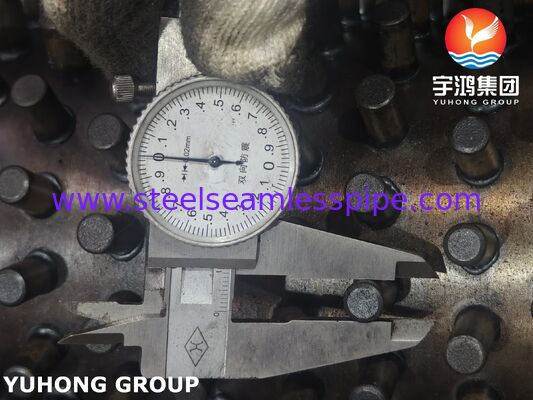
Meet de buitendiameter van de buis, de wanddikte, de lengte, de rechtheid, de noppendiameter, de noppelhoogte, de noppenafstand en de algehele configuratie aan de hand van goedgekeurde tekeningen.
6. Visuele inspectie
Onderzoek het buisoppervlak, de plaatsing van de noppen, het lasuiterlijk en toegankelijke lasgebieden op zichtbare defecten, onvolledige bevestiging, overmatige spatten of onacceptabele oppervlaktecondities.
7. Testen van de integriteit van noppenlassen
Gebruik een overeengekomen onderzoeksmethode, zoals representatieve buig-, hamer- of andere gekwalificeerde bevestigingstests waar passend. De methode, de bemonsteringsfrequentie en de acceptatiecriteria moeten worden gedefinieerd door de goedgekeurde procedure of projectspecificatie.
8. Niet-destructief onderzoek
Vloeistofpenetrant-, magnetische deeltjes-, ultrasone of radiografische inspectie kan worden gespecificeerd waar technisch passend voor de geometrie en het verwachte defecttype. Niet elke methode is geschikt voor elke noppenlasconfiguratie, en de vereiste omvang van het onderzoek moet vooraf worden overeengekomen.
9. Hydrostatische of alternatieve lektesten
De basispijp wordt getest in overeenstemming met de geldende ASTM A335-vereisten of een uitdrukkelijk toegestaan alternatief. Aanvullende testen van een voltooide gegroefde assemblage moeten de toepasselijke ontwerp- en inkoopspecificatie volgen.
10. Verificatie van warmtebehandeling
Waar warmtebehandeling na lassen vereist is, verifieer de geregistreerde temperatuurcyclus, de houdtijd en de toepasselijke procesdocumentatie.
11. Definitieve documentatie
Lever de overeengekomen inspectie- en testverslagen, materiaalcertificaten, traceerbaarheidsdocumenten en dimensionale rapporten. Lasprocedure- en lasserkwalificatieverslagen kunnen worden opgenomen indien contractueel vereist.
Verbeterd extern warmteoverdrachtsoppervlak in vergelijking met een anderszins vergelijkbare gladde buis.
Potentieel verbeterde warmteterugwinning waar convectie aan de gaszijde de controlerende weerstand is.
Flexibele noppengeometrie om te voldoen aan projectspecifieke thermische en mechanische vereisten.
Optie voor basismateriaal van gelegeerd staal voor gebruik bij verhoogde temperaturen.
Aanpasbaarheid aan geselecteerde stoffige of ashoudende gasstromen wanneer de lay-out, de noppenafstand en de reinigingsvoorzieningen correct zijn ontworpen.
Fabricage volgens klanttekeningen voor vervangende en nieuwbouwapparatuur.
Werkelijke warmteoverdrachtsprestaties zijn afhankelijk van gas eigenschappen, stroomsnelheid, buispitch, noppengeometrie, aangroeiing, temperatuurverschillen en het algehele warmtewisselaarontwerp. Gegroefde buizen bieden niet automatisch superieure prestaties in elke toepassing.
We richten ons op specificatie-gedreven fabricage voor industriële warmteoverdrachtstoepassingen. Elke bestelling kan worden gedefinieerd rond de basistube-kwaliteit, buisafmetingen, noppenopstelling, bevestigingsprocedure, inspectieomvang, traceerbaarheidsvereisten en leveringsdocumentatie.
Onze productieplanning legt de nadruk op:
Traceerbaarheid van materiaalkwaliteit en chargenummer.
Dimensionale controle aan de hand van goedgekeurde tekeningen.
Gedefinieerde las- en inspectieprocedures.
Inspectierapporten afgestemd op het overeengekomen kwaliteitsplan.
Maatwerk voor economizers, ketels en systemen voor terugwinning van industriële restwarmte.
Contactpersoon: Nacy
Tel.: +8619965117039
Fax: 0086-574-88017980